

الفصل 1. ما هو الفولاذ المقاوم للصدأ باستخدام الحاسب الآلي بالقطع؟
تعتبر عملية التصنيع باستخدام الحاسوب (CNC) للفولاذ المقاوم للصدأ عملية تصنيع طرحية حيث يتم استخدام آلات يتم التحكم فيها بواسطة الحاسوب لتصنيع الفولاذ المقاوم للصدأ.
أولاً، يقوم المهندس بتصميم نموذج ثلاثي الأبعاد رقمي. بعد ذلك، يُستخدم برنامج التصنيع بمساعدة الحاسوب (CAM) لتحويل التصميم إلى رمز قابل للقراءة آلياً. ثم يقوم الحاسوب بتحريك أدوات القطع بدقة تصل إلى مستوى الميكرونات. كما أن التعليمات المُعطاة للآلات رقمية أيضاً، لذا تتم العمليات المتكررة تلقائياً، ويتم التخلص من التباين الذي يُلاحظ في عمليات التصنيع.
الفصل الثاني: ثلاث عمليات رئيسية لتصنيع الفولاذ المقاوم للصدأ باستخدام آلات CNC
CNC الطحن
تُستخدم قواطع دوارة في هذه العملية. يتم إنشاء أشكال معقدة وفتحات وثقوب في قطعة العمل. وتُستخدم هذه الطريقة في تشكيل الأجزاء غير الأسطوانية.
CNC خراطة
تُدار قطعة العمل، بينما تبقى أداة القطع ثابتة. ثم تُدار أداة القطع باتجاه قطعة العمل، فيتم تشكيل الشكل المطلوب. وتقتصر عملية التشغيل بهذه الطريقة على الأجزاء الأسطوانية فقط.
الحفر باستخدام الحاسب الآلي
يتم حفر ثقوب في قطعة العمل. وغالبًا ما يتم دمج هذه الطريقة مع عمليات الطحن أو الخراطة.
الفصل الثالث: أنواع الفولاذ المقاوم للصدأ المستخدمة في التصنيع باستخدام الحاسوب (CNC)
يعتبر اختيار الدرجة أهم جانب في أي عملية تشغيل، وخاصة في الفولاذ المقاوم للصدأ.
تتوفر خمسة أنواع من الفولاذ المقاوم للصدأ، ولكل نوع منها قابلية تشكيل خاصة به.
3.1 الفولاذ المقاوم للصدأ الأوستنيتي
تتميز عائلة الفولاذ المقاوم للصدأ الأوستنيتي بخصائصها غير المغناطيسية، وقابليتها العالية للتشكيل، ومقاومتها العالية للتآكل. ويشكل الفولاذ الأوستنيتي حوالي 70% من إجمالي إنتاج الفولاذ المقاوم للصدأ.
العناصر الأساسية المستخدمة في صناعة السبائك: الكروم، النيكل، المنغنيز، الموليبدينوم
الخصائص الرئيسية: قابلية اللحام، قابلية التشكيل، مقاومة التآكل
| الصف | أوصى التطبيقات | ملاحظات حول قابلية التصنيع |
| 303 | أجزاء معقدة كبيرة الحجم | تتيح إضافة الكبريت سهولة التشغيل الآلي؛ ويُقبل بانخفاض مقاومة التآكل. |
| 304 / 304L | المكونات ذات الأغراض العامة | توازن ممتاز بين القوة ومقاومة التآكل؛ تركيبة 18/8 |
| 316 | البيئات البحرية والكيميائية | يوفر الموليبدينوم مقاومة فائقة للتنقر |
| 321H | أجزاء المحرك ذات درجة الحرارة العالية | يمنع تثبيت التيتانيوم ترسب الكربيد. |
| 309S | التعرض المستمر للحرارة العالية | يُقاوم المحتوى العالي من الكروم الأكسدة. |
3.2 الفولاذ المقاوم للصدأ الفريتي
تُضفي الخصائص المغناطيسية، إلى جانب الموصلية الحرارية العالية، جاذبيةً على الفولاذ المقاوم للصدأ الفريتي. ولا يُمكن تطبيق المعالجات الحرارية عليه، لذا يُتوقع انخفاض صلابته مقارنةً بالأنواع الأوستنيتية. كما أن قابليته للتشغيل الآلي سهلة نسبيًا.
الدرجات المشتركة – 405، 409، 430، 442
الاستخدامات النموذجية – زينة السيارات، ومعدات القوارب، والأجزاء الزخرفية
3.3 دوبلكس من الفولاذ المقاوم للصدأ
تتميز هذه الفولاذات بتركيبها المجهري الذي يجمع بين الطورين الأوستنيتي والفريتي، مما يمنحها قوة استثنائية ومقاومة فائقة للتآكل.
الدرجات الشائعة – 2205، 2507 (دوبلكس سوبر)، 2304
الاستخدامات النموذجية – المعالجة الكيميائية، والإنشاءات البحرية، والتطبيقات عالية الإجهاد
3.4 الفولاذ المقاوم للصدأ المارتنسيتي والمصلد بالترسيب
تتميز هذه الفولاذات، المعالجة حرارياً، بقوة عالية ومقاومة فائقة للتآكل. يحتوي النوعان PH والمارتنسيتي على نسبة منخفضة من الكربون ونسبة عالية منه على التوالي. تتميز فولاذات PH بالتصليد بالترسيب، دون التأثير على مقاومتها للتآكل.
درجات المارتنسيت – 410، 420، 440A
درجات PH - 17-4 PH، 17-7 PH، A-286
الاستخدامات النموذجية – أدوات المائدة، والصمامات، والأدوات الجراحية، وقطع غيار الطائرات
الفصل الرابع: مزايا تصنيع الفولاذ المقاوم للصدأ باستخدام آلات CNC
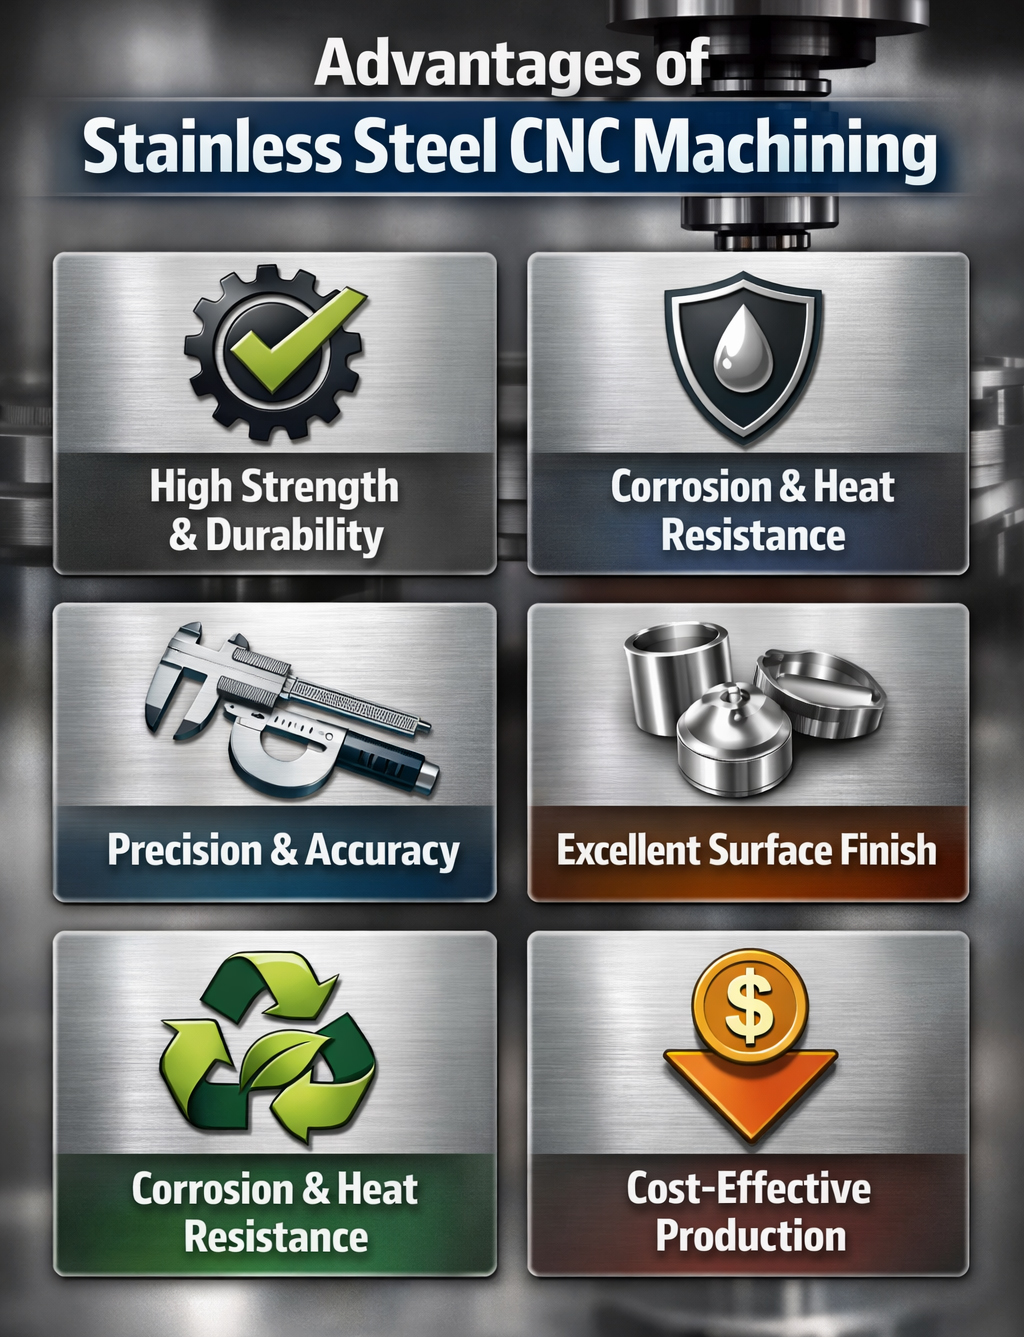
مقاومة التآكل مضمونة. يتفاعل محتوى الكروم مع الأكسجين، ويتجدد السطح ذاتيًا.
إن القدرة على الإنتاج متعددة الاستخدامات. فهناك أنواع عديدة يمكن تشكيلها آلياً، لذا يمكن للمهندسين استخدام ما هو أنسب منها.
يمكن تحقيق قوة شد عالية. العناصر الموجودة في هذه السبائك، مثل الكروم والنيكل والتيتانيوم والموليبدينوم، تمنح هذه الفولاذ خصائص ميكانيكية عالية.
سيظل سطح المنتج جذابًا. سيحافظ محتواه العالي من الكروم على لمعانه إلى الأبد. لا حاجة للطلاء.
يتم الحفاظ على تحمل درجات الحرارة المنخفضة للغاية. تتمتع أنواع مثل 304L بخصائص الليونة والمتانة في درجات الحرارة تحت الصفر. كما يتم تقليل الكسر الهش إلى أدنى حد.
الفصل الخامس: التحديات الشائعة والحلول الهندسية
التحدي الأول: تراكم الحرارة
تتميز الفولاذ المقاوم للصدأ بانخفاض موصليتها الحرارية، مما يؤدي إلى احتباس الحرارة في منطقة القطع. ونتيجة لذلك، يحدث تآكل الأداة أو تشوه قطعة العمل قبل الوقت المحدد.
✅ الحل: يُنصح باستخدام سوائل تبريد زيتية. بالإضافة إلى ذلك، يُنصح باستخدام سرعات قطع معتدلة وأدوات ذات حواف حادة. بمجرد ملاحظة ارتفاع درجة الحرارة، يتم إيقاف عملية التشغيل، ويُترك النظام ليبرد قبل إجراء أي فحص.
التحدي الثاني: تشكيل الرقائق
أثناء تشكيل قطع الفولاذ المقاوم للصدأ باستخدام آلات CNC، تتولد رقائق طويلة ومتشابكة. ونتيجة لذلك، يزداد خطر تشابك الأدوات، وتدهور جودة السطح، وارتفاع درجة حرارة الأدوات.
✅ الحل: يُنصح باستخدام أنظمة تبريد عالية الضغط. بالإضافة إلى ذلك، يُنصح باستخدام كسارات الرقائق. كما يُنصح باستخدام أدوات ذات أشكال هندسية حادة، مما يحد من كمية الرقائق المتولدة أثناء عملية التشغيل.
التحدي الثالث: تقوية العضلات
أثناء تشكيل أجزاء الفولاذ المقاوم للصدأ باستخدام آلات CNC، يحدث تصلب بالتشكيل. ونتيجة لذلك، تصبح عمليات التشكيل اللاحقة صعبة.
✅ الحل: يُنصح باستخدام تقنية الطحن الصاعد. بالإضافة إلى ذلك، يُنصح بالحفاظ على معدل تغذية ثابت. كما يُنصح بعدم احتكاك الأداة بقطعة العمل، بل قطعها باستمرار.
التحدي الرابع: تآكل الأدوات وتكلفتها
أثناء تصنيع قطع الفولاذ المقاوم للصدأ باستخدام آلات CNC، يلزم استخدام أدوات عالية الجودة، وذلك بسبب صلابة الفولاذ المقاوم للصدأ. ونتيجة لذلك، تكون تكاليف الأدوات أعلى حتمًا.
✅ الحل: يجب أن يتطابق طلاء الأداة وشكلها الهندسي مع نوع الفولاذ المقاوم للصدأ. بالإضافة إلى ذلك، يُنصح بحدة الأداة. كما يجب تحسين معايير التشغيل، ويُنصح أيضًا بتبريد الأداة بشكل كافٍ.
[تتوفر أيضًا تدابير وقائية أخرى لتقوية العضلات أثناء العمل.
الفصل السادس: التطبيقات الصناعية لـ بالقطع الفولاذ المقاوم للصدأ باستخدام الحاسب الآلي
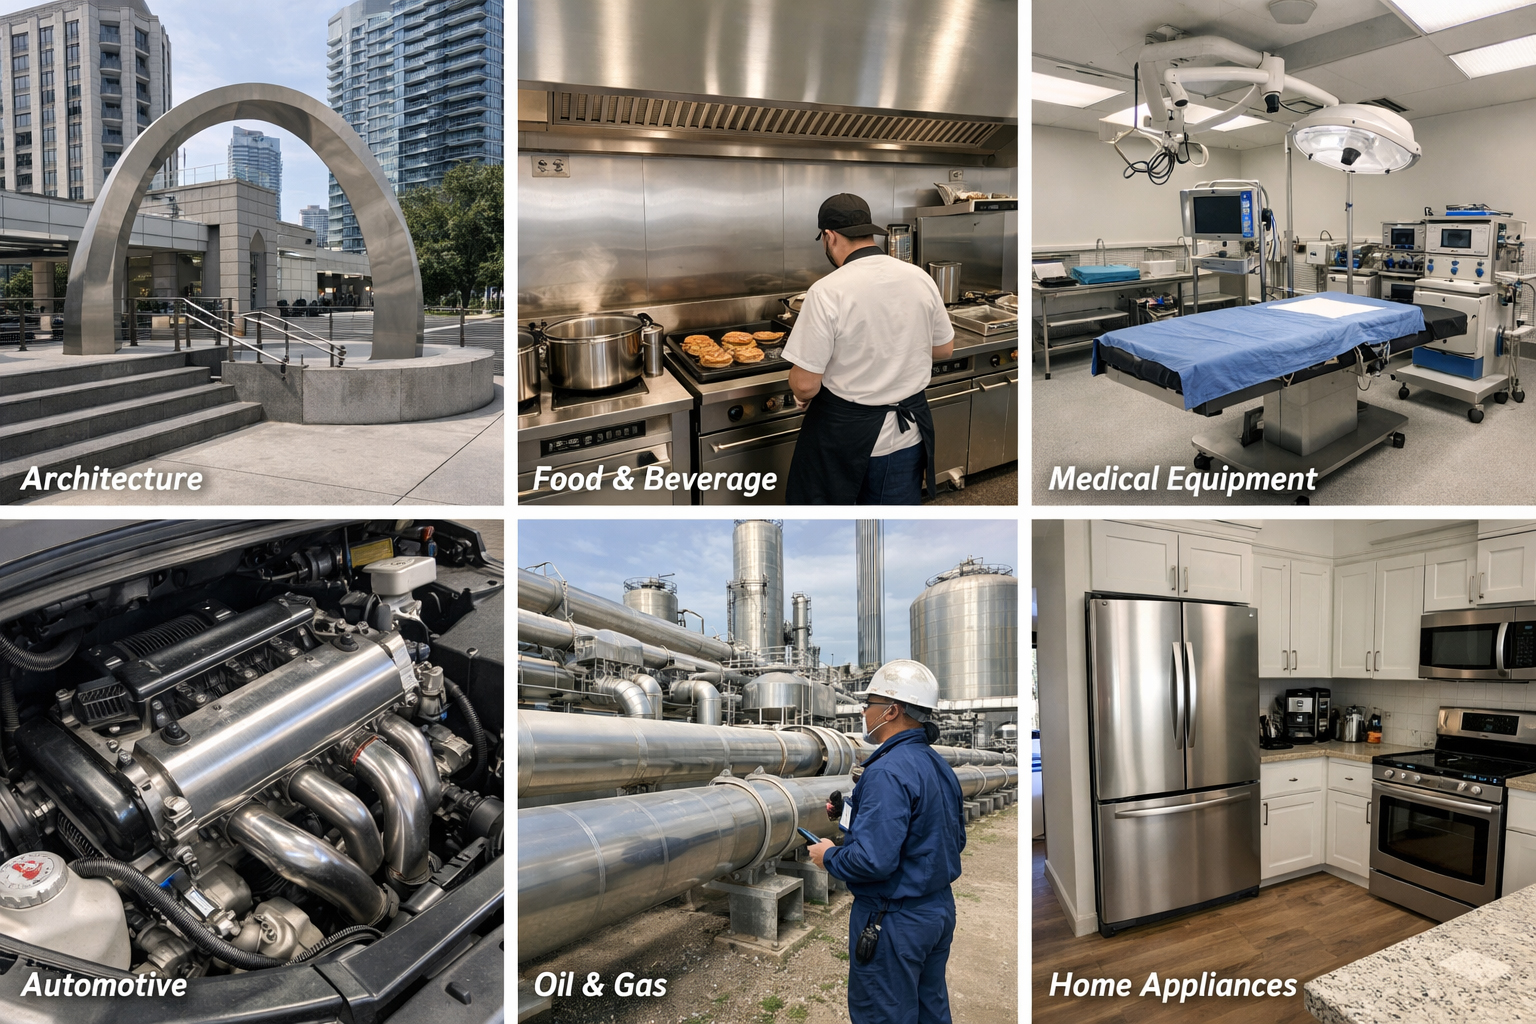
تتوفر أكثر من 150 درجة من الفولاذ المقاوم للصدأ. لذلك، تُستخدم عمليات التصنيع باستخدام الحاسوب (CNC) للفولاذ المقاوم للصدأ في جميع الصناعات التحويلية.
صناعة السيارات
يتم تصنيع المحاور، والأعمدة، وأنظمة العادم، ومكونات المحرك، وخطوط الفرامل.
صناعة الأجهزة
يتم تصنيع المفصلات، والمثبتات، والفواصل، والعجلات الدقيقة، وأقواس التثبيت.
صناعة الطيران
يتم تصنيع معدات الهبوط، والبطانات، والمشابك، والتجهيزات الهيكلية.
الصناعة البحرية
يتم تصنيع المراوح وأعمدة الدفع ومعدات التجهيز والتركيبات التي تمر عبر الهيكل من سبائك مقاومة للتآكل.
القطاع الطبي
يتم تصنيع الأدوات الجراحية، والملاقط، وأجهزة الربط، والقسطرات، والأجهزة القابلة للزرع بدقة عالية من سبائك متوافقة حيوياً.
الفصل السابع: الأسئلة المتكررة
س1: ما هي درجة الفولاذ المقاوم للصدأ الأسهل في التشكيل؟
A1: يُعتبر الفولاذ المقاوم للصدأ 303 النوع الأكثر قابلية للتشكيل. يُضاف الكبريت لتحسين تكوين الرايش وتقليل قوى القطع، مما يُضعف مقاومة التآكل نوعًا ما. مع ذلك، يُعتبر هذا التنازل مُبررًا في حالة المكونات المعقدة التي تُنتج بكميات كبيرة.
س2: هل الفولاذ المقاوم للصدأ مناسب للمعالجة الحرارية بعد التصنيع باستخدام الحاسوب (CNC)؟
ج٢: يمكن إخضاع الدرجات المارتنسيتية والصلابة بالترسيب لعملية معالجة حرارية. أما الدرجات الأوستنيتية والفريتية فلا يمكن إخضاعها لهذه العملية. في حال كانت المعالجة الحرارية بعد التشغيل ضرورية، يُنصح باختيار الدرجات ١٧-٤ PH و٤١٠ و٤٢٠.
س3: لماذا تكون تكاليف تصنيع الفولاذ المقاوم للصدأ باستخدام آلات CNC أعلى من تكاليف تصنيع الألومنيوم؟
ج٣: ثلاثة عوامل رئيسية تساهم في ارتفاع تكلفة تشكيل الفولاذ المقاوم للصدأ مقارنةً بالألومنيوم. أولاً، الحاجة إلى أدوات قطع عالية الجودة. ثانياً، ضرورة استخدام سرعات منخفضة. ثالثاً، زيادة تآكل الأدوات. إضافةً إلى هذه العوامل، فإن تكلفة سبائك الفولاذ المقاوم للصدأ أعلى بكثير.
س4: هل تُعدّ عملية التصنيع باستخدام الحاسوب (CNC) للفولاذ المقاوم للصدأ مناسبة لتصنيع الغرسات الطبية؟
ج4: نعم. يتم استخدام درجات 316L و 17-4 PH بشكل منتظم في تصنيع الأدوات الجراحية والأجهزة الأخرى.
س5: كيف يتم منع التصلب الناتج عن العمل أثناء تشكيل الفولاذ المقاوم للصدأ؟
يتم تجنب تصلب المادة عن طريق الحفاظ على معدل تغذية ثابت، واستخدام أدوات قطع حادة، والطحن الصاعد. ويكون القطع مستمراً، مع تجنب الاحتكاك أو التوقف تماماً.
س6: ما هو سائل التبريد الموصى به لتصنيع الفولاذ المقاوم للصدأ باستخدام آلات CNC؟
يُنصح باستخدام سوائل تبريد زيتية ذات خصائص تشحيم عالية، فهي توفر تبديدًا ممتازًا للحرارة وطردًا فعالًا للرقائق المعدنية. كما يمكن استخدام سوائل تبريد قابلة للذوبان في الماء، ولكن بمستوى تشحيم أقل.
س7: ما هي جودة تشطيب السطح التي يمكن تحقيقها باستخدام آلات CNC للفولاذ المقاوم للصدأ؟
تُوفر عملية تشكيل الفولاذ المقاوم للصدأ تشطيبًا ممتازًا، حيث تتراوح قيمة خشونة السطح بعد التشكيل عادةً بين 32 و 64 Ra. كما يُمكن الحصول على تشطيبات سطحية أدق تصل إلى 16 Ra باستخدام المعايير والأدوات المثلى.
س8: متى يجب تحديد الفولاذ المقاوم للصدأ المزدوج بدلاً من 316؟
ينبغي استخدام درجات الفولاذ المزدوج مثل 2205 و 2507 عندما تكون هناك حاجة إلى قوة أعلى أو عندما يكون تشقق التآكل الإجهادي مصدر قلق. _
الفصل الحادي عشر. الخاتمة
تعتمد عملية تصنيع الفولاذ المقاوم للصدأ باستخدام الحاسوب على الاهتمام الدقيق بالتفاصيل في أربعة مجالات حيوية:
يجب أن يتوافق اختيار درجة الفولاذ المقاوم للصدأ مع المتطلبات وقابلية التشغيل.
يجب تحسين معايير التصنيع باستخدام الحاسوب (CNC) للفولاذ المقاوم للصدأ بما يتناسب مع الدرجة التي يتم تصنيعها.
يجب معالجة إدارة الحرارة والتحكم في الرقائق.
يجب أن يكون اختيار وصيانة الأدوات عالية الجودة دقيقاً للغاية.
لا يمكن المبالغة في أهمية دور الخبرة التصنيعية. سيستفيد مجتمع المهندسين من شراكة مع شركة تتمتع بخبرة واسعة في مجال التشغيل الآلي، بالإضافة إلى خبرة عميقة في علم المعادن والتصنيع.
تتوافق قدرات شركة ويلونغ التصنيعية وتقنياتها تمامًا مع متطلبات تصنيع الفولاذ المقاوم للصدأ باستخدام آلات CNC. ويتم تسليم القطع الدقيقة بشكل موثوق بدءًا من التحقق من النموذج الأولي وحتى الإنتاج بكميات كبيرة.
[اتصل بفريقنا الهندسي →] للمساعدة في تقييم المشاريع واختيار المواد

