
تشمل مراقبة جودة ملفات الحث جميع مراحل تصنيعها، بدءًا من فحص المكونات الواردة، مرورًا بضوابط المعالجة، وفحص المنتج النهائي، وانتهاءً بمراقبة التخزين. والهدف الرئيسي هو ضمان استيفاء ملفات الحث للمعايير المحددة من حيث أدائها الكهربائي والفيزيائي وموثوقيتها. فيما يلي شرح لنقاط وأساليب المراقبة:
الفصل الأول: فحص المواد الواردة (IQC): مراقبة المواد الرئيسية من المصدر
يُعتبر فحص المواد الواردة الخطوة الأولى في التحقق من جودة المنتج، مع التركيز على أنواع المواد مثل الأسلاك المطلية بالمينا، والقلوب، والإطارات، والأسلاك الموصلة. ومن أهم النقاط التي يجب فحصها ما يلي:
1.1 مطلي بالمينا
- التحقق من المواصفات
- التحقق من قطر السلك وسمكه.
- التحقق من درجة حرارة التشغيل.
- تقييم الأداء: تقييم التصاق المينا، ومقاومة الخدش، وجهد الانهيار.
- فحص المظهر: تحقق من وجود الأكسدة أو التقشر أو المواد الغريبة على السطح.
1.2 التحقق من المواد الأساسية:
استخدام أجهزة تحليل المواد للتحقق من المواد الأساسية بما في ذلك الفريت المنغنيزي الزنك والفريت النيكل الزنك.
فحص الأبعاد: تحقق من القطر الخارجي، والقطر الداخلي، وتفاوت الارتفاع، وأحجام الفجوة الهوائية حسب الاقتضاء.
فحص المظهر: افحص المادة بحثًا عن وجود تشققات أو رقائق أو جيوب هوائية أو ملوثات على سطح المادة.
1.3 الإطار والأسلاك:
فحص الأبعاد: تأكد من أن قطر عمود الإطار، والمسافة بين الأسلاك، والطول تتوافق مع معايير التصنيع بالإضافة إلى متطلبات تحميل لوحة الدوائر المطبوعة.
1.4 فحص المواد : التحقق من مقاومة درجة الحرارة وقدرات تثبيط اللهب، بالإضافة إلى سمك طلاء القصدير ومقاومة الأكسدة للرصاص.
الفصل الثاني: مراقبة العمليات (IPQC): عملية إنتاج خالية من الأخطاء
يصبح التحكم في العمليات ضرورياً لضمان الحفاظ على مستوى معين من الجودة، ومنع حدوث العيوب.
لكل عملية نقاط تحكم.
2.1 عملية اللف
التحكم في المعايير الأساسية: يُعدّ عدد اللفات عاملاً بالغ الأهمية، إذ يجب التحكم فيه بدقة (بواسطة عداد آلة اللف، مع هامش خطأ لا يتجاوز ±1 لفة). كما يُعدّ الشدّ أثناء اللف عاملاً مهماً أيضاً؛ فالشدّ الزائد قد يُرقّق السلك، بينما الشدّ غير الكافي قد يُرخي اللفائف. كذلك، يجب أن يكون محاذاة اللف مثالية.
2.2 أنشطة منع الأخطاء:
يُعد تأكيد القطعة الأولى أمرًا مهمًا؛ ففحوصات الحث ومقاومة التيار المستمر ضرورية.
ينبغي إجراء فحوصات عشوائية كل ساعة لتسجيل قيم اللف.
2.3 لحام الرصاص وتمديد الأسلاك:
التحكم في اللحام: قد يلزم التحكم في درجة حرارة اللحام ومدة اللحام. يمكن أن تتراوح درجة حرارة اللحام بين 350 و400 درجة مئوية. كما قد يلزم التحكم في مدة اللحام، والتي قد تتراوح بين ثانيتين وثلاث ثوانٍ.
2.4 فحص العزل: يُستخدم جهاز اختبار مقاومة العزل للتأكد من عدم توصيل الأسلاك بالهيكل واللب. يجب أن تكون هذه المقاومة أكبر من 100 ميجا أوم عند 500 فولت تيار مستمر.
2.5 عملية الطلاء بالغمس والتجفيف
التحكم في الراتنج: استخدم الراتنجات المحددة للعزل واخلط هذه الراتنجات بشكل صحيح، دون أي ملوثات قد تؤثر على العزل.
2.6 معايير المعالجة: يجب اتباع معايير المعالجة المحددة (مثل 120 درجة مئوية لمدة ساعة واحدة) لتحقيق المعالجة الكاملة. تلعب هذه الخطوة دورًا هامًا في زيادة مقاومة الاهتزاز وحماية المادة من الرطوبة.
2.7 عملية تجميع النواة:
متطلبات التركيب: تأكد من إحكام تركيب الأجزاء الداخلية؛ ويمكن استخدام فواصل إذا لزم الأمر. يجب تثبيت الأشرطة اللاصقة أو المشابك بإحكام، دون أي فراغ.
2.8 فحص المظهر: تحقق من وجود تلف في المركز من خلال التأكد من عدم وجود ملفات متضررة وعدم وجود أسلاك مثنية.
الفصل الثالث: اختبار المنتج النهائي (FQC): التحقق الشامل من الأداء والفرز
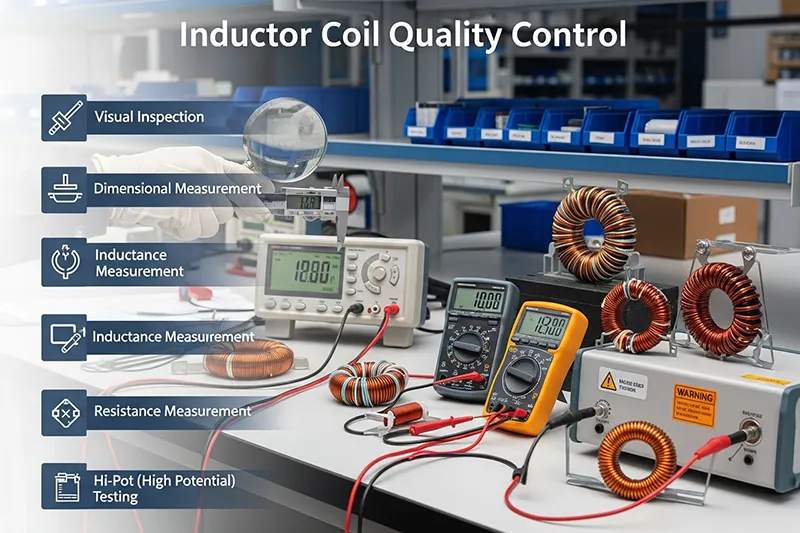
المرحلة الأكثر إلحاحاً هي اختبار المنتجات النهائية. سيتم التحقق من مطابقة المنتجات للمعايير. تشمل هذه الاختبارات معايير الكهرباء، والمعايير الفيزيائية، ومعايير الموثوقية.
3.1 اختبار الأداء الكهربائي:
- الحث (L): تم اختباره باستخدام مقياس LCR، مع قيمة الانحراف في حدود ±5% أو ±10% حسب متطلبات العميل.
- مقاومة التيار المستمر (DCR): يتم الاختبار باستخدام مقياس الميكرو أوم أو مقياس LCR للتحقق من قيمة المقاومة ضمن المواصفات.
- عامل الجودة (Q): تم اختباره باستخدام جهاز اختبار LCR عند التردد المحدد لضمان أن Q ≥ القيمة المذكورة كمعيار (حيث أن عامل الجودة الأعلى يعكس خسائر أقل للملفات).
- تيار التشبع (Isat): استخدم مصدر طاقة انحياز DC وجهاز اختبار LCR للتحقق من التيار الذي يكون عنده انخفاض بنسبة 10٪ في الحث ≥ التيار المقنن.
- تيار ارتفاع درجة الحرارة (Irms): استخدم خزانة اختبار معتق حرارياً لضمان أن ارتفاع درجة حرارة الملف ≤40 درجة مئوية (وفقًا لمواصفات العميل).
- مقاومة العزل: يتم التحقق من قيمة ≥ 100 ميجا أوم بين الملف والسلك والقلب باستخدام جهاز اختبار مقاومة العزل.
- اختبار تحمل الجهد للعازل: قم بإجراء اختبار تحمل الجهد (على سبيل المثال، 1500 فولت تيار متردد لمدة دقيقة واحدة). يجب ألا يحدث أي انهيار أو شرارة كهربائية.
اختبار الأداء البدني:
المظهر: يجب التأكد من أن الملف لا يحتوي على أي علامات تلف، وأنه لا توجد فقاعات في طبقة الراتنج، وأن الأسلاك ليست متأكسدة أو مشوهة.
الأبعاد: يجب عليك التحقق من الارتفاع، والمسافة بين الأسلاك، وطول الأسلاك للتأكد من أنها تتوافق مع التفاوتات المحددة في الرسم.
الالتصاق: تأكد من تثبيت الشريط/المشابك بشكل صحيح وأن الأسلاك تتمتع بقوة شد كافية.
3.2 اختبار الموثوقية (أخذ العينات)
- دورات درجات الحرارة العالية/المنخفضة: قم بتعريض الجهاز لنطاق درجة حرارة من -40 درجة إلى 125 درجة لمدة 1000 دورة، مع التأكد من أن تغير الحث يكون في حدود ±5%.
- اختبار الرطوبة: يجب تعريض المكونات لدرجة حرارة 85 درجة مئوية ورطوبة نسبية 85% لمدة 1000 ساعة، وبالتالي التحقق مما إذا كانت مقاومة العزل قد انخفضت.
3.3 اختبار الاهتزاز: يجب إحداث الاهتزاز وفقًا لظروف الاهتزاز القياسية ويجب ألا يظهر أي ارتخاء في الهيكل أو تدهور في الأداء الكهربائي.
3.4 التحكم في Pembungan و Peng
تلعب ممارسات إدارة التخزين والشحن دورًا حاسمًا في حماية المحاثات من التلف أثناء عمليات التخزين أو الشحن.
إدارة التخزين: المتطلبات البيئية: يجب أن تكون بيئة المستودع جافة وجيدة التهوية. ينبغي الحفاظ على درجة حرارة المستودع عند 25±5 درجة مئوية. يجب ألا تتجاوز الرطوبة 60% رطوبة نسبية. هذا أمر بالغ الأهمية لحماية الموصلات من التلف الناتج عن الرطوبة ومنع تأكسد الأسلاك.
طريقة التخزين: يجب تخزين المنتجات وفقًا لدفعتها ومواصفاتها. يجب عدم الضغط عليها لأن ذلك سيؤدي إلى انحناء الأسلاك والوصلات.
3.5 فحص الشحن (OQC0)
معيار أخذ العينات: يجب أن يتبع أخذ العينات معايير GB/T 2828.1. وذلك لفحص العبوة والملصقات (بما في ذلك المواصفات ورقم الدفعة وتاريخ الإنتاج).
3.6 التحقق من الاتساق: سيتم اختيار عينات من المنتج عشوائيًا لإعادة اختبار قيمة الحث والمظهر للتحقق من الاتساق مع FQC.
الفصل الرابع: معالجة حالات الشذوذ في الجودة
من الضروري معالجة أي مشاكل تتعلق بالجودة على الفور في حال ظهورها.
تدفق المواد: حالات شاذة في المواد الواردة: فصل المواد التي بها مشاكل وإخطار الموردين لاتخاذ الإجراءات التصحيحية، ثم تأكيد الإجراء التصحيحي المتخذ.
تشوهات في العملية
في حال وجود مشكلة، كقيمة غير صحيحة للحث، أوقف الإنتاج وحدد السبب. قد يكون ذلك نتيجة لفات غير صحيحة أو حتى استخدام مادة قلب غير مناسبة. غيّر المعايير وتأكد من أن الوحدة الأولى تستوفي متطلبات الاختبار.
عدم مطابقة المنتج النهائي: حدد نوع عدم المطابقة، والذي قد يكون متعلقًا بالكهرباء أو المظهر. ثم حدد سبب عدم المطابقة واتخذ الإجراءات المناسبة.
الفصل 5: الأسئلة المتداولة
1. كيف يمكن ضمان جودة الأسلاك المطلية بالمينا؟
يكمن السر في فحص مواصفاته ووظائفه (الترابط الأنزيمي، وقوة العزل)، وخصائصه المرئية. يجب أن تتوافق جميع هذه المكونات مع المعايير اللازمة لمنع الانهيار الكهربائي.
2. كيف يمكننا تحديد المشكلة إذا كانت قيمة الحث خارج الحدود المسموح بها؟
سنبدأ بفحص عدد اللفات ومواصفات اللحام، ولن ننسى أيضاً فحص نوع القلب. بعد ذلك، سنُحسّن عمليتنا ونتحقق من نتائجنا من خلال اختبار القطعة الأولى.
3. ماذا لو كانت المنتجات النهائية ذات مقاومة عزل منخفضة؟
افحص كلاً من العازل المستخدم وتقنية اللحام. في حال وجود مشاكل في الإنتاج، عدّل المعايير وفقًا لذلك. أما في حال وجود مشاكل في المواد، فأبلغ الشركة المصنعة لحلها.
4. ماذا يجب أن يحدث للنوى المتشققة؟
يُعدّ وجود شرخ في قلب الملفّ ضارًا به. يجب عزل هذه القطع وفحصها لتحديد السبب المحتمل. قد يكون ذلك ناتجًا عن تلف ميكانيكي حدث أثناء التجميع.
5. كيف يمكن إدارة التخزين لتجنب أي ضرر؟
يجب أن تكون بيئة المستودع جافة، وأن تتمتع بدرجة حرارة ورطوبة ثابتتين. يُخزن المنتج حسب الدفعة والمواصفات بطريقة تمنع تشوهه وتلفه أثناء النقل.
الفصل السادس: ملخص مراقبة جودة ملف المحث
تُعدّ عملية تصنيع الملفات عملية منظمة تتألف من عدة خطوات. يضمن فحص جودة المواد الخام المستلمة أو عمليات التصنيع، والتحقق من المنتج، والتخزين، جودة كل ملف حثي يُستخدم في التطبيقات العملية. تُشكّل كل مرحلة من مراحل عملية مراقبة الجودة عنصرًا أساسيًا لضمان تسليم منتجات عالية الجودة وفقًا لمتطلبات العميل. ولضمان جودة الملف الحثي من جميع الجوانب
